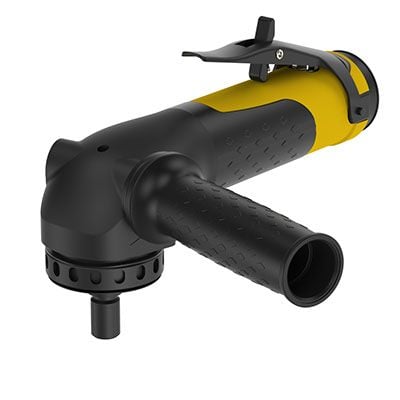
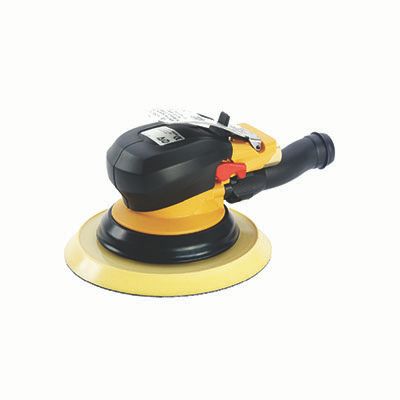
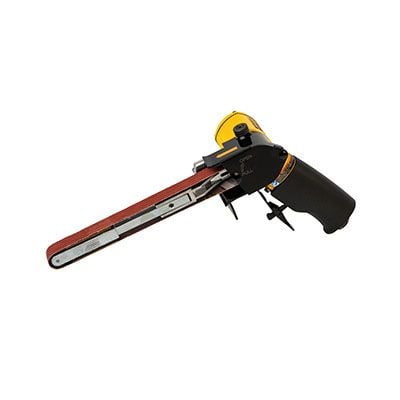
砂磨和抛光机
粗磨注重材料去除量/率,而表面砂磨和抛光则更关注表面质量,主要任务包括砂光、抛光和精加工(统称“表面处理”)。此类操作需在保持工件基本形状/尺寸的前提下改善表面状况;在此过程中应均匀去除少量材料,通常需分多阶段完成。 Read more
用途 - 第二部分
在高倍显微镜下观察,任何表面均呈峰谷交错形态。为获得平滑、均匀的表面,需削平“峰顶”。这可通过大面积(而非集中于某个点)往复摩擦来实现。若需高光洁度,可使用液体辅助减少摩擦,从而清除钝化颗粒并细化表面。
设置:旋转速度 - 第一部分
表面处理遵循相同的基本磨削原理:粗磨料 + 高转速 = 更高材料去除率。磨料和表面的高速接触能使进给力分散到更大面积及更多颗粒上,从而延长磨料锋利度和附着时间。但转速过高可能导致颗粒无法深入凹痕,仅削平顶部而无法彻底平滑表面。
设置:旋转速度 - 第二部分
核心挑战是平衡工具转速:借助高速使进给力覆盖更广区域,但在低速下,磨料则会深入凹痕之中。采用合适的速度可确保彻底的打磨和抛光效果。根据磨料粒度、柔性、基材形状及是否使用冷却液/膏剂设定合适转速,以确保彻底打磨。
操作技巧
为获得光滑/均匀的表面,在表面磨削过程中切勿将磨垫/磨料静止停留在某一位置。若停留不动,磨料容易切入材料,导致表面无法达到精细效果。进给力应根据转速持续调整,且转速应保持在工具最大转速的 60%-80%。当使用粗涂层磨料使表面尽可能光滑后,可换用更精细的磨料或尼龙涂层磨料进行最终精加工。